



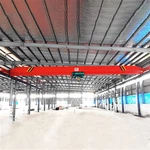


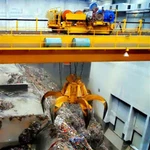

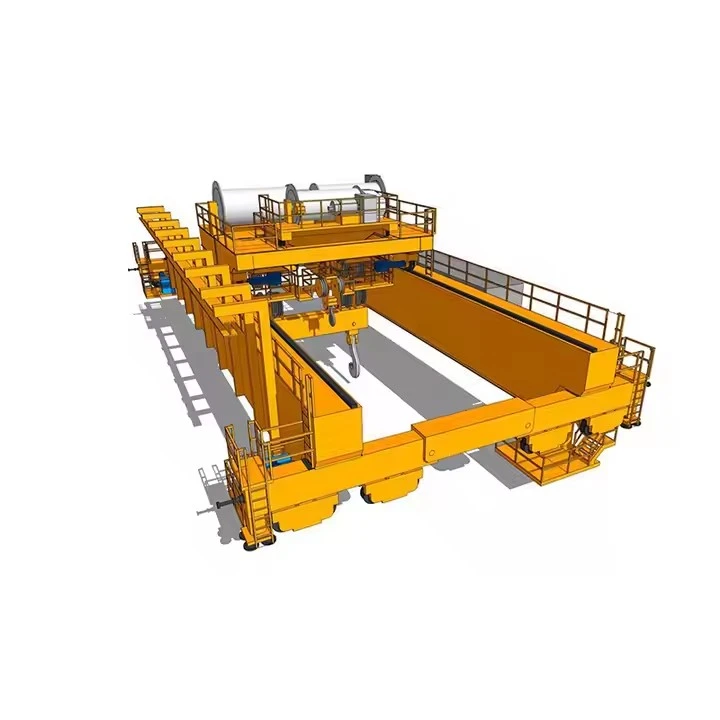


Gru a ponte europea a doppia trave
Descrizione dei prodotti
CARATTERISTICHE E FILOSOFIA CHE DEFINISCONO
Principi fondamentali dell'ingegneria
Precisione rispetto alla tolleranza: I componenti sono prodotti con tolleranze più strette rispetto a quelle richieste dagli standard minimi (ad esempio, allineamento delle ruote entro 0,5 mm sull'intervallo).
Ingegneria del ciclo di vita: Progettato per25-40+ annidi servizio affidabile con piani di manutenzione documentati.
Integrazione del sistema: progettazione olistica in cui i sistemi meccanici, elettrici e di controllo sono progettati come un sistema unificato.
Sicurezza preventiva: Diversi sistemi di sicurezza ridondanti prevengono i guasti anziché limitarsi a mitigarli.
Eccellenza produttiva
Materiali di prima qualità: Utilizzo standard diS355J2+Nacciaio (con test di impatto a -20 gradi), elementi di fissaggio in acciaio inossidabile e alluminio di tipo marino per involucri.
Fabbricazione avanzata: Taglio laser/plasma con saldatura robotizzata per giunzioni critiche (procedimenti di saldatura qualificati EN ISO 15614).
Tecnologia di superficie: Preparazione della superficie in più-fasi inclusapretrattamento con fosfato di zincoprima della verniciatura a polvere o dell'applicazione di vernice bagnata.
BENCHMARK DI PRESTAZIONE
| Parametro | Premio Europeo | Industriale standard |
|---|---|---|
| Precisione di posizionamento | ±1-3mm | ±10-20 mm |
| Intervallo di controllo della velocità | 1:1000 (0.1-100%) | 1:100 (1-100%) |
| Livello di rumore | Inferiore o uguale a 65 dB(A) a 1 m | Inferiore o uguale a 75 dB(A) a 1 m |
| Efficienza energetica | Azionamenti rigenerativi (risparmio del 20-30%) | Frenata resistiva (energia sprecata sotto forma di calore) |
| Tempo medio tra i guasti (MTBF) | 5,000+ ore | 2.000-3.000 ore |
| Tempo di installazione | 30-40% più veloce (design modulare) | Tempi di assemblaggio standard |
Componenti principali: cuscinetto, cambio, motore, pompa
Luogo di origine: Henan, Cina
Garanzia: 1 anno
Peso (chilogrammi): 2000 chilogrammi
Ispezione video in uscita-: fornita
Rapporto di prova del macchinario: fornito
Design: doppia trave
Efficacia: alta efficienza
Velocità operativa: funzionamento ad alta velocità
Stabilità: funzione anti-oscillazione
Colore: opzionale
Alimentazione: 110 V/220 V/230 V/380 V/440 V, personalizzata
Portata: 7,5-31,5 m

Immagini e componenti
1. SISTEMA DI STRUTTURA DEL PONTE
Travi principali (Tragbalken)
Costruzione: Travi scatolari saldatecon sezione trasversale ottimizzata-(normalmente rapporto tra altezza-e-larghezza compreso tra 1:1,2 e 1:1,5)
Materiale: S355J2+N/K2piastre in acciaio (EN 10025-2) con resilienza garantita -20 gradi
Struttura interna:
Piastre del diaframma trasversali ogni 1,5-2 m
Rinforzi longitudinali su anima e ali
Rinforzo diagonalenegli angoli per la rigidità torsionale
Saldatura: Saldatura ad arco sommerso (SAW)per le cuciture principali,Saldatura MAGper irrigidimenti
Controllo qualità: Test ad ultrasuoni al 100%.di saldature critiche,test con particelle magneticheper saldature non-critiche

Fine camion (Laufkatzen)
Costruzione del telaio: Sezione scatolare saldatacon supporti motore/piattaforma integrati
Gruppi di ruote:
Ruote in acciaio forgiato a doppia-flangia(materiale 34CrNiMo6)
Battistrada temprato a induzione-(55-60 HRC a 8 mm di profondità)
Cuscinetti orientabili a rulli(FAG/SKF/INA) con tenute a labirinto
Punti di sollevamento idrauliciper la sostituzione della ruota
Collegamento alle travi: Bulloni con presa-ad attrito-ad alta resistenza(Sistema HV conforme a EN 14399-10)
Sistema di piste (Laufbahn)
Rotaie: EN 14811-1Binari per gru A75-A120 conEN13674-1profili
Fissaggio: Morsetti per binari caricati a molla-(GANTREX, RÜBIG) che consente la dilatazione termica
Allineamento: Laser-livellato a±1 mm su 20 m, Apertura totale ±2mm
 |
 |
2. SISTEMA DI CARRELLI (FAHRWERK)
Telaio del carrello
Progetto: Costruzione in acciaio saldatocon supporti motore/riduttore integrati
Disposizione delle ruote: Configurazione a 8 ruote(4 condotti, 4 folli) per la distribuzione del carico
Ruote: Maiuscolo-indurito(60-62 HRC) conbattistrada coronatoper l'allineamento ferroviario
Sistema di azionamento del carrello
| Componente | Specifica europea |
|---|---|
| Motore | Telaio CEI(ad esempio, 160M) conEfficienza premium IE4, motore frenante opzionale |
| Cambio | Unità coniche-elicoidali(SEW, Nord, Flender) conFattore di servizio maggiore o uguale a 1,25 |
| Accoppiamento | Tipo perno/boccola elastica(R+W, KTR) con design-safe |
| Freno | Applicato a molla-, rilasciato elettricamentefreno a disco (SBG, Mayr) |
 |
 |
3. SISTEMA DI SOLLEVAMENTO (HEBEWERK)
Unità di sollevamento principale
Assemblaggio del tamburo:
Tamburo in acciaio lavoratoconscanalature sottosquadroper la guida della fune
Sistema di ritenzione della corda(conforme alla norma EN 13135)
Guida fune integralecon sensore di prossimità
Ingranaggi: Riduttore planetario/elicoidale a 3 stadiconFattore di servizio maggiore o uguale a 1,4
Motore: Doppia-velocità o controllo VFD-conIsolamento in classe F(155 gradi)
Frenata: Doppi sistemi indipendenti:
Freno motore: Freno a disco sull'albero ad alta-velocità
Freno di sicurezza: Freno di carico meccanico sull'uscita del riduttore

Sistema a corda
Funi metalliche: Resistente alla rotazione IWRC 19x7 o 35x7-(Casar, Pfeifer, Kiswire)
Covoni: Acciaio forgiato con scanalature temprate(55-60 HRC)
Terminazioni: Prese a cuneocon perni di monitoraggio del carico
Accessori per la movimentazione del carico
Blocco del gancio: Ganci in acciaio forgiato(Grado T o V secondo EN 1677-1)
Sistema di presa(se in dotazione):
Pinze motorizzateconMotori interni con grado di protezione IP67
Dispositivi di presa-a funecon meccanismo di chiusura separato
Celle di caricointegrato nella trave di distribuzione

4. SISTEMI ELETTRICI E DI CONTROLLO
Sistema di alimentazione
Sistema conduttore: Barre conduttrici isolate(DUCT-O-BAR, ALU-TRAK) con:
Collettori auto-pulenti
Indicatori di indicazione di fase
Giunti di dilatazioneogni 40-60 metri
Gestione dei cavi: Catene energetiche(igus, Kabelschlepp) per la movimentazione dei carrelli
Componenti di sicurezza e monitoraggio
| Dispositivo | Standard | Funzione |
|---|---|---|
| Limitatore di carico | EN13155 | Sistema a 2-canali con controllo incrociato |
| Interruttori di limite | EN 60947-5-1 | Di tipo a prossimità magnetica con ripristino manuale |
| Sistemi di codifica | EN61508 | Multigiro assoluto-per il paranco, incrementale per la traslazione |
| Anti-collisione | EN12999 | Basato su laser/LiDAR con zone di avviso/arresto |
| Anemometro | EN 61400-12-1 | Tipo a tazza/paletta con uscita 4-20 mA |
Armadi elettrici
Costruzione: Acciaio-rivestito a polvere(RAL 7035) conGrado di protezione IP54/IP55
Disposizione interna: Segregazione forma 3b/4(EN 61439-1/2)
Componenti:
Interruttore principalecon protezione RCD
Filtro di lineaper la conformità EMC
UPS da 24 V CCper circuiti di sicurezza
PLC con scheda SDper la registrazione dei dati

5. SISTEMA CON BENNA PRESA (SPECIALIZZATO)
Componenti della pinza motorizzata
Assemblea capo:
Motoriduttore: Motore con freno(SEW/Bauer) conProtezione IP67
Cambio: Riduttore planetariocon rapporto 150-300:1
Limitatore di coppia: Frizione meccanica per evitare sovraccarichi
Meccanismo a mascella:
Mascelle: Hardox 500indossare piastre condenti sostituibili
Cerniere: Perni con boccolacon lubrificazione automatica
Sigilli: Tenute radiali multi-labbroper trattenere il grasso
Impianto Elettrico:
Gruppo anello collettore: Tecnologia delle spazzole in fibraper il trasferimento di potenza
Sensori di temperatura: Nel motore e nel cambio
Sensori di posizione: Per l'angolo di apertura delle ganasce
Componenti di presa-azionati con fune
Meccanismo di chiusura: Sistema di pulegge differenzialiper vantaggio meccanico
Guide per funi: Carrucole auto-allineantiper evitare che la corda si attorcigli
Ottimizzazione del peso: Contrappesiper la stabilità della presa a vuoto

6. COMPONENTI AUSILIARI E SPECIALI
Sistema di lubrificazione
Lubrificazione automatica centralizzata(Lincoln/Trafo) per:
Cuscinetti delle ruote
Ingranaggi aperti
Cuscinetti della puleggia della fune
Valvole divisorie progressiveper una distribuzione precisa dell'olio
Monitoraggio e diagnostica
Sensori di vibrazione: Su tutti i principali cuscinetti (SKF/ifm)
Sensori di temperatura: Motori, riduttori, freni
Sensori della condizione dell'olio: Nei cambi
Indossare sensori: Sulle guarnizioni dei freni
Porta dati: MQTT/OPCUAinterfaccia con la rete dell'impianto
Componenti per ambienti speciali
| Ambiente | Componenti speciali |
|---|---|
| Freddo (-40 gradi) | Acciaio a bassa-temperatura, cuscinetti riscaldati, grasso artico |
| Corrosivo | Acciaio inossidabile AISI 316elementi di fissaggio, rivestimento in zinco-alluminio |
| Esplosivo | Certificato ATEX-motori, freni, sensori |
| Camera pulita | Acciaio inossidabile, superfici lisce, pressione positiva |

7. MATERIALI E FINITURE
Sistema di protezione della superficie
Preparazione: Sa 2,5 sabbiaturaal profilo 50-75μm
Adescamento: Resina epossidica ricca di zinco-(spessore film secco 80μm)
Intermedio: Resina epossidica all'ossido di ferro micaceo(DFT 125μm)
Soprabito: Poliuretano(50μm DFT) nei colori RAL
Specifiche dei materiali critici
Acciaio strutturale: EN 10025-2 S355J2 (con marcatura CE e certificato 3.1)
Elementi di fissaggio: Bulloni sistema HV EN 15048-1/2, inox A4-80 per zone corrosive
Elettrico: Cavi armonizzati(H07RN-F) con opzione senza alogeni a bassa emissione di fumi
Cuscinetti: Calcolo della durata ISO 281 L10 Maggiore o uguale a 100.000 ore
8. DOCUMENTAZIONE DI QUALITÀ PER COMPONENTE
Ogni componente principale include:
Certificati dei materiali(3.1 o 3.2 secondo EN 10204)
Qualifiche delle procedure di saldatura(WPQR)
Rapporti sui test non-distruttivi
Rapporti di controllo dimensionale
Protocolli di test di accettazione in fabbrica
Dichiarazione di incorporazione CE

Schizzo

Tecnica principale

Vantaggi
1. Superiorità ingegneristica e prestazionale
| Vantaggio | Implementazione tecnica | Impatto |
|---|---|---|
| Ingegneria di precisione | Travi scatolari ottimizzate FEA- (deflessione L/1000), componenti-allineati al laser (tolleranza ±1 mm) | Funzionamento ultra-fluido, vibrazioni minime, durata estesa dei componenti |
| Prestazioni prevedibili | Controllo statistico del processo, abbinamento dei componenti, integrazione del sistema | Funzionamento coerente nel rispetto delle specifiche per l'intero ciclo di vita |
| Controllo del movimento avanzato | VFD su tutti i movimenti con sincronizzazione CANbus, algoritmi anti-oscillazione | Posizionamento preciso (±2 mm), movimentazione del carico-senza urti |
| Longevità superiore | Materiali di prima qualità (S355J2+N), protezione dalla corrosione (C5-M), cuscinetti di precisione | 30-40+ anno di vita utile con tempo di attività superiore al 90%. |
2. Eccellenza in termini di sicurezza e affidabilità
Sistemi di sicurezza multi-livello:
• Primario: Limitatori di carico (2 canali), interruttori di fine corsa (magnetici)
• Secondario: Rilevamento di velocità insufficiente, arresto di emergenza (Categoria 0/1)
• Terziario: Protezione strutturale da sovraccarico, sistemi anti-collisione
Fallimento-Progettazione sicura: Doppi freni indipendenti, PLC ridondanti, componenti di sicurezza-(SIL2/PLd)
Manutenzione predittiva: Sensori integrati (vibrazioni, temperatura, usura) con analisi cloud
Affidabilità documentata: MTBF >5.000 ore, disponibilità del 99,5%+ in funzionamento continuo
3. Efficienza operativa
| Area di efficienza | Tecnologia europea | Risultato |
|---|---|---|
| Efficienza energetica | VFD rigenerativi (restituiscono il 20-30% alla rete), motori IE4, illuminazione a LED | Costo energetico inferiore del 40-60% rispetto alle gru convenzionali |
| Efficienza della manutenzione | Lubrificazione centralizzata, componenti-a cambio rapido, porte diagnostiche | 50% in meno di tempi di manutenzione, 70% in meno di fermate impreviste |
| Ottimizzazione dello spazio | Design compatto, approcci con gancio alto, deflessione minima | Spazio massimo utilizzabile sul pavimento/altezza |
| Velocità e produttività | Profili di accelerazione ottimizzati, movimenti simultanei | Tempi di ciclo più rapidi del 15-25%. |
4. Vantaggi economici
Valore residuo più elevato: 60-70% dopo 10 anni rispetto al. 20-30% per le gru standard
Benefici assicurativi: premi inferiori del 20-40% grazie ai sistemi di sicurezza certificati
Conformità normativa: Zero rischi di non{0}}conformità nei mercati europei
5. Leadership tecnologica
Integrazione digitale: OPC UA, interfacce MQTT per l'integrazione dell'Industria 4.0
Funzionalità intelligenti:
• Gemello digitale: Modello virtuale per la simulazione e l'ottimizzazione
• Analisi predittiva: previsione degli errori-guidata dall'AI
• Diagnostica remota: Accesso sicuro del produttore per la risoluzione dei problemi
A prova di futuro-: Design modulare che consente aggiornamenti tecnologici
Applicazione:
1. Produzione automobilistica e avanzata
Linee di assemblaggio automobilistiche
Requisiti: Alta precisione (±2 mm), funzionamento pulito, affidabilità 24 ore su 24, 7 giorni su 7
Vantaggi europei: Carrelli-antivibranti, encoder assoluti, varianti per camere bianche
Usi specifici:
• Maneggevolezza del corpo-in-bianco: Posizionamento ad alta-precisione per stazioni di saldatura
• Produzione di batterie: Gru per camere bianche per la movimentazione di celle agli ioni di litio-
• Negozi di vernici: Gru-protette contro le esplosioni con finiture speciali
Produzione aerospaziale
Applicazioni: assemblaggio delle ali, unione della fusoliera, manovrabilità del motore
Bisogni critici: Micro-posizionamento (±0,5 mm), anti-oscillazione, gestione della geometria variabile
Soluzioni europee:
• Controllo attivo del carico: Sistemi di contro-massa per componenti delicati
• Posizionamento a 6 assi: Controllo combinato ponte/carrello/paranco/rotazione/inclinazione
• Movimentazione della fibra di carbonio: Sistemi statici-dissipativi
2. Energia e industria pesante
Generazione di energia
| Tipo di pianta | Applicazione | Caratteristiche europee |
|---|---|---|
| Nucleare | Movimentazione e manutenzione delle barre di combustibile | Sistemi di sicurezza SIL3, qualificazione sismica, materiali resistenti alle radiazioni- |
| Termico | Movimentazione carbone/biomassa | Pinze per carichi elevati-(FEM 8 m), protezione dalla polvere-, miscelazione automatizzata |
| Idro | Manutenzione della turbina | Elevata-capacità (500T+), abbassamento di precisione, funzionamento da remoto |
Acciaio e metalli
Cantieri di demolizione: funzionamento 24 ore su 24, 7 giorni su 7 con magnete 50T+ o movimentazione con pinza
Fonderie di alluminio: Manipolazione di metalli caldi (fino a 400 gradi) con schermatura termica
Caratteristiche speciali:
• Resistente alle scintille-componenti per atmosfere esplosive
• Progettazioni a ciclo-altoper applicazioni di colata continua
• Gestione automatizzata dell'inventariocon tracciabilità RFID
3. Logistica e infrastrutture
Porti e terminal intermodali
Movimentazione dei contenitori: Gru spanditrici con sistemi automatici twistlock
Terminali sfusi: Gru a benna con gestione automatizzata delle scorte
Vantaggi europei:
• Design-resistente al vento: Conformità EN 13001-2 per venti a 150 km/h
• Protezione contro la corrosione dell'acqua salata: Rivestimento C5-M, componenti inossidabili
• Funzionamento remoto: Centri operatore con integrazione VR
Ferrovie e trasporti
Manutenzione locomotive: Gru sotto-ponte per la movimentazione dei motori
Costruzione del tunnel: Movimentazione dei segmenti con precisione millimetrica
Costruzione di ponti: Portali di lancio con controllo sincronizzato di più-gru
4. Industrie di processo
Chimico e farmaceutico
Applicazioni per camere bianche: Costruzione in acciaio inossidabile (AISI 316L), tenuta IP65
Aree pericolose: Pacchetti completi certificati ATEX- (Zona 1/21)
Caratteristiche di precisione:
• Isolamento delle vibrazioni: Paranchi montati su-ammortizzatori pneumatici per processi sensibili
• Controllo della contaminazione: Superfici lisce, custodie a pressione positiva
• Dosaggio a peso: Celle di carico integrate con precisione dello 0,1%.
Cibo e bevande
Design igienico: materiali conformi USDA/FDA, superfici facili-pulite
Automazione: Movimentazione pallet/casse completamente automatizzata con sistemi di visione
Zone di temperatura: Applicazioni in congelatore (-40 gradi) con componenti resistenti al freddo
5. Applicazioni specializzate
Ricerca e alta-tecnologia
Acceleratori di particelle: Gru non-magnetiche (costruzione in alluminio)
Fabbri dei semiconduttori: Classe di vibrazione VC-D/E, protezione ESD
Osservatori: movimento ultra-fluido per i componenti del telescopio
Risposta alle catastrofi e gestione specializzata
Disattivazione nucleare: Gru a comando remoto-con sistemi di telecamere
Gestione di opere d'arte e musei: controllo micro-velocità (0,1 m/min), climatizzazione
Costruzione navale: Gru a portale con capacità di oltre 1000 T per l'assemblaggio di blocchi
Gruproduzione procedura
Fase 1: Progettazione e Ingegneria
Questa è la fase fondamentale prima che inizi qualsiasi lavoro fisico.
Analisi dei requisiti del cliente:Gli ingegneri esaminano i requisiti specifici: capacità (ad esempio, 32/5 tonnellate), campata, altezza di sollevamento, classe di servizio (ad esempio, A5, A6) ed eventuali esigenze speciali (ad esempio, ambiente-a prova di esplosione, ad alta-temperatura).
Progettazione strutturale:Utilizzando il software CAD (Computer-Aided Design), gli ingegneri progettano le travi principali, i carrelli terminali e il telaio del carrello. L'analisi degli elementi finiti (FEA) viene spesso utilizzata per simulare sollecitazioni, deflessione e carichi dinamici per ottimizzare la progettazione in termini di resistenza e peso.
Progettazione meccanica ed elettrica:Ciò include la selezione e la progettazione dei sistemi di azionamento (motori, riduttori, ruote), del meccanismo di sollevamento e del sistema di controllo elettrico completo con pannelli, azionamenti a frequenza variabile (VFD) e dispositivi di sicurezza.
Creazione della distinta base (BOM):Viene generato un elenco dettagliato di tutte le materie prime (piastre di acciaio, profili) e dei componenti acquistati (paranchi, motori, freni, funi metalliche, ruote).
Fase 2: Approvvigionamento di Materie Prime e Componenti
Piastre e Profili in Acciaio:Le piastre in acciaio di alta-qualità (tipicamente Q235B o Q345B secondo gli standard cinesi, equivalenti a S235JR/S355JR) vengono acquistate nelle dimensioni e negli spessori richiesti.
Componenti acquistati:I componenti critici provengono da fornitori affidabili. Questi includono:
Unità di sollevamento (può essere prodotta internamente-o acquistata)
Motori elettrici per la traslazione del ponte e del carrello
Riduttori
Ruote e assi
Freni
Componenti elettrici (controller, contattori, finecorsa, VFD, cavi)
Cuscinetti
Fase 3: fabbricazione e lavorazione principale dell'acciaio
Questo è il cuore del processo di produzione.
1. Fabbricazione della trave principale:
Taglio:Le piastre di acciaio vengono tagliate nella dimensione e nella forma richieste utilizzando macchine CNC al plasma o a fiamma per un'elevata precisione.
Preparazione anima/flangia:Vengono preparati i piatti d'anima verticali e i piatti d'ala orizzontali superiore/inferiore. Per le campate lunghe, le travi sono spesso progettate come un profilo a "I-trave" rastremato (più largo al centro) per ottimizzare il rapporto resistenza-e-peso.
Assemblaggio e Saldatura:Le travi sono assemblate su grandi maschere per garantire la rettilineità e la corretta campanatura (una piegatura verso l'alto pre-impostata per contrastare la deflessione sotto carico). Questo è un passaggio fondamentale. La saldatura ad arco sommerso (SAW) è comunemente utilizzata per la sua penetrazione profonda e saldature uniformi e di alta-qualità su cordoni lunghi.
Alleviare lo stress:Dopo la saldatura, le travi principali vengono spesso sottoposte a un trattamento termico di distensione in un grande forno. Questo processo rimuove le tensioni interne create durante la saldatura, prevenendo future distorsioni e garantendo la stabilità dimensionale.
Lavorazione:Le superfici di accoppiamento dei carrelli terminali e delle rotaie del carrello vengono lavorate mediante pialla o fresatrice per garantire una superficie perfettamente piana e livellata.
2. Fabbricazione del carrello finale (fine camion):
I carrelli terminali sono realizzati con profilati e piastre in acciaio.
Ospitano le ruote, i motori di azionamento e i riduttori per il movimento del ponte.
Le basi delle ruote sono forate e lavorate con tolleranze precise per garantire il corretto allineamento e che tutte le ruote siano in contatto con i binari della pista.
Fase 4: Assemblaggio Meccanico
1. Assemblaggio del ponte:
Le due travi principali sono posizionate parallelamente tra loro e collegate ai carrelli terminali mediante bulloni ad alta resistenza-o mediante saldatura, formando la struttura completa del ponte.
ILbinari del carrellosono allineati con precisione e imbullonati sulla parte superiore delle travi principali.
2. Assemblaggio del telaio del carrello:
Il telaio del carrello viene assemblato e su di esso vengono montate le ruote, le trasmissioni e l'unità di sollevamento principale (incluso il tamburo della fune metallica, il motore, la scatola del cambio e il blocco del gancio).
3. Installazione del sistema di azionamento:
Le unità di trasmissione (motore, riduttore, giunto) sono installate sui carrelli terminali (per la movimentazione del ponte) e sul telaio del carrello (per la movimentazione del carrello).
Tutti i componenti meccanici sono allineati per evitare grippaggi e usura prematura.
Fase 5: Installazione dell'impianto elettrico
Sistema di avvolgimento del cavo:Il sistema di alimentazione principale della gru (ad esempio barre conduttrici o sistemi a festoni) è installato lungo la trave del ponte.
Installazione del pannello di controllo:Il pannello di controllo principale, i VFD e altri componenti elettrici sono montati in un involucro protetto, solitamente sulla trave del ponte.
Cablaggio:Tutti i motori, i freni, i finecorsa e i dispositivi di sicurezza sono cablati secondo lo schema elettrico.
Stazione di controllo dell'operatore:La stazione di comando pensile (appesa alla gru) o un sistema di radiocomando viene collegato e testato.
Fase 6: Trattamento Superficiale e Verniciatura
Preparazione della superficie:L'intera struttura della gru viene -sabbiata per rimuovere scaglie di laminazione, ruggine e scorie di saldatura, creando una superficie pulita e ruvida per un'adesione ottimale della vernice.
Adescamento:Un primer-inibitore della ruggine viene applicato immediatamente dopo la sabbiatura per prevenire l'ossidazione.
Pittura:Vengono applicati più strati di vernice a smalto industriale di alta-qualità. Il colore è spesso conforme alle specifiche del cliente o alle pratiche standard di fabbrica (ad esempio, arancione/giallo internazionale per la visibilità). Il processo di verniciatura protegge la gru dalla corrosione in ambienti industriali.
Fase 7: Test di accettazione in fabbrica (FAT)
Prima dello smontaggio per la spedizione, la gru completamente assemblata viene sottoposta a test rigorosi.
Ispezione visiva:Controllo delle dimensioni, della qualità della saldatura e dell'assemblaggio.
Nessun-test di carico:Far funzionare la gru, il carrello e il paranco in tutte le direzioni per verificare il buon funzionamento, la velocità corretta e la funzionalità di tutti i comandi e gli interruttori di finecorsa.
Prova di carico statico:Il paranco viene sollevato con un carico di prova25% in più rispetto alla capacità nominale(secondo gli standard FEM/ISO). Il carico viene trattenuto per 10-15 minuti per verificare la deformazione strutturale, l'integrità della saldatura e la capacità di tenuta del freno.
Prova di carico dinamico:La gru viene utilizzata con un carico di prova10% in più rispetto alla capacità nominale. Tutti i movimenti sono testati per garantire prestazioni sotto stress dinamico.
Test di sicurezza elettrica:Vengono verificati la resistenza di isolamento, la continuità della messa a terra e il corretto funzionamento di tutti gli arresti di emergenza e dei circuiti di sicurezza.
Fase 8: Smontaggio, Imballaggio e Spedizione
Dopo aver superato il FAT, la gru viene accuratamente smontata in sezioni trasportabili (travi principali, carrelli terminali, carrello, quadri elettrici).
Tutti i componenti sono imballati professionalmente e protetti da danni durante il trasporto.
Vengono spediti presso la sede del cliente, dove verranno riassemblati e installati da squadre tecniche.

Vista dell'officina:
L'azienda ha installato una piattaforma di gestione intelligente delle apparecchiature e ha installato 310 set (set) di robot di movimentazione e saldatura. Dopo il completamento del piano, ci saranno più di 500 set (set) e il tasso di messa in rete delle apparecchiature raggiungerà il 95%. 32 le linee di saldatura sono state messe in uso, è prevista l'installazione di 50 e il tasso di automazione dell'intera linea di prodotti ha raggiunto l'85%.


Etichetta sexy: Gru a ponte europea bitrave, produttori, fornitori, fabbrica di gru a ponte europee bitrave
Un paio di
Gru a ponte bitrave modello LHIL prossimo Articolo
Gru a ponte bitrave 40TPotrebbe piacerti anche


Invia la tua richiesta