

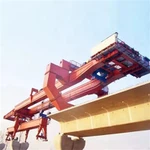






Macchina per la costruzione di ponti con contrappeso da 150 tonnellate
A Macchina per la costruzione di ponti con contrappeso da 150 tonnellateè una meraviglia dell'ingegneria civile moderna, che consente la costruzione sicura ed efficiente di enormi ponti in luoghi dove un tempo si riteneva impossibile. La sua innovazione principale è l'uso di un contrappeso per gestire le immense forze coinvolte nella costruzione di un ponte verso l'esterno da un unico punto.

Come funziona: il processo-passo-passo
Principio di funzionamento passo-passo-passo (metodo del cantilever bilanciato)
Il processo per un singolo molo è altamente metodico:
Impostare:La macchina è assemblata sopra il pilastro di un ponte, con le gambe di supporto saldamente ancorate.
Consegna del segmento:Un segmento prefuso da 150-tonnellate-viene trasportato da un rimorchio multiasse e posizionato direttamente sotto i paranchi di sollevamento.
Sollevamento e controbilanciamento:
Il paranco su un lato del molo solleva un segmento.
Allo stesso tempo, il sistema di contrappeso suloppostolato è impegnato (spostando i pesi o disponendo di un contrappeso fisso progettato per il carico).
Ciò crea una condizione equilibrata, come un'altalena con pesi uguali, mantenendo stabili il molo e la macchina.
Posizionamento e regolazione:Il segmento è posizionato esattamente rispetto al segmento precedentemente posizionato. Alla superficie di accoppiamento viene applicata una resina epossidica ad alta resistenza-e vengono installate barre di post{2}}tensione temporanee per mantenerla in posizione.
Erezione equilibrata:Il processo viene ripetuto sul'altra partedel molo per mantenere la simmetria e l'equilibrio. La macchina alterna i lati, posizionando un segmento a sinistra, poi uno a destra e così via, costruendo progressivamente l'impalcato del ponte in entrambe le direzioni.
Post-tensionamento:Dopo aver posizionato diverse coppie di segmenti, i tenditori permanenti in acciaio interni o esterni vengono infilati attraverso i segmenti e tensionati con massicci martinetti. Ciò comprime l'intero assieme, trasformando i singoli segmenti in un'unica campata forte e continua.
Lancio:Una volta che il cantilever è completo e può sostenersi da solo, la macchina viene disinnestata, spinta in avanti sul ponte appena costruito e posizionata sul molo successivo per ripetere l'intero processo.
Specifica
1.0 Descrizione generale
La macchina per la costruzione di ponti con contrappeso da 150- tonnellate è un-sistema a portale autonomo, modulare e alimentato elettricamente, progettato per il montaggio rapido e sicuro di travi di ponti prefabbricati in cemento, in particolare travi a I-, travi a U-e travi a T. La macchina utilizza un metodo a sbalzo bilanciato con un sistema di contrappeso posteriore per mantenere la stabilità durante il processo di varo e posizionamento della trave. È caratterizzato dall'elevata efficienza, dai requisiti minimi di supporto al suolo e dall'adattabilità alle varie geometrie dei ponti.
2.0 Parametri di progettazione chiave e specifiche prestazionali
| Parametro | Specifica |
|---|---|
| Capacità di sollevamento massima | 150 tonnellate per trave |
| Intervallo di portata adatto | Da 20 a 40 m (tipico); può essere progettato per un massimo di 50 m |
| Lunghezza massima della trave | 40 metri (regolabile in base al progetto) |
| Tipi di trave | Travi prefabbricate a I-, a -Travi, a-Travi a T |
| Larghezza ponte applicabile | Adattabile per erigere da 2 a 4 travi per campata |
| Raggio minimo della curva orizzontale | Maggiore o uguale a 1500 metri |
| Gradiente longitudinale massimo | ±3% |
| Velocità di corsa del paranco di sollevamento | 0,5 ~ 1,0 m/min (regolabile) |
| Velocità trasversale del portale | 3 ~ 5 m/min |
| Velocità della macchina semovente- | 5 ~ 10 metri/minuto |
| Sistema di controllo | PLC centralizzato con telecomando RF |

Immagini e componenti
I componenti possono essere classificati in diversi sistemi principali:
1. Telaio principale in acciaio strutturale
Questo è lo scheletro principale della macchina che trasporta tutti i carichi.
Travi principali del portale (travi):Due travi a scatola o tralicci in acciaio di grandi dimensioni-per carichi pesanti che percorrono l'intera lunghezza della macchina. Forniscono il supporto primario e guidano il sistema di sollevamento.
Gamba di supporto anteriore:Una struttura verticale o ad A-nella parte anteriore della macchina. Trasferisce il carico sull'impalcato del ponte già costruito o su un molo.
Gamba di supporto posteriore:Il componente critico che si interfaccia con ilcontrappeso. Inoltre poggia sull'impalcato del ponte ed è progettato per gestire le massicce forze di sollevamento e compressione.
Travi trasversali:Travi orizzontali che collegano le due travi principali, garantendo stabilità strutturale e fornendo punti di attacco per altri componenti.
2. Sistema di sostegno e mobilità
Questo sistema consente alla macchina di "camminare" in avanti durante la costruzione del ponte.
Scarpe di supporto/cuscinetti di sollevamento:Piastre grandi e robuste nella parte inferiore delle gambe di supporto che distribuiscono il carico concentrato sull'impalcato del ponte per evitare danni.
Cuscinetti temporanei:Utilizzato per bloccare in modo sicuro la macchina sul pilone o sull'impalcato del ponte durante il montaggio del segmento.
Sistema di propulsione:
Martinetti idraulici (cilindri di trazione):Questi sono i "muscoli" che tirano o spingono in avanti la macchina.
Pattini da passeggio/Scarpe scorrevoli:Superfici a basso-attrito su cui scivola la macchina durante il lancio.
Staffe di reazione:Ancore fissate all'impalcato del ponte contro cui spingono i martinetti di trazione per spostare la macchina.
3. Sistema di sollevamento e movimentazione
Questo è il sistema principale responsabile della raccolta, dello spostamento e del posizionamento dei segmenti di cemento da 150 tonnellate.
Paranchi principali (portali di sollevamento):Tipicamente due o più potenti argani o paranchi che viaggiano lungo le travi principali.
Argano della gru:Un verricello ad alta-capacità, azionato elettricamente o idraulicamente, con un robusto sistema frenante.
Fune metallica:Cavo in acciaio ad alta-resistenza in grado di sopportare un carico di 150 tonnellate con un fattore di sicurezza significativo.
Pulegge/Pulegge:Blocchi-per carichi pesanti che guidano la fune metallica.
Telai di sollevamento/divaricatori:Un telaio rigido in acciaio che si collega al segmento. Garantisce un sollevamento uniforme del carico e previene eccessivi momenti flettenti nel segmento prefabbricato. Spesso include cilindri di regolazione-fine per un posizionamento preciso.
Carrello:Il gruppo su cui è montato il paranco, che gli consente di attraversare la lunghezza delle travi principali.
4. Il sistema di contrappesi
Questa è la caratteristica distintiva che bilancia la macchina e ne impedisce il ribaltamento.
Blocchi contrappeso:Blocchi massicci e densi, tipicamente realizzati in cemento o acciaio. Per una macchina da 150 tonnellate, il contrappeso totale potrebbe essere compreso tra 1.000 e 2.000 tonnellate o più, a seconda del progetto e dello sbraccio.
Supporto contrappeso/piattaforma:Un robusto telaio strutturale nella parte posteriore della macchina che sostiene i blocchi di contrappeso.
Meccanismo di sollevamento del contrappeso:Un paranco o un sistema idraulico dedicato più piccolo utilizzato per aggiungere o rimuovere i blocchi di contrappeso secondo necessità durante il ciclo di lancio.
5. Sistema idraulico
La "linfa vitale" della macchina, che fornisce potenza per la maggior parte dei movimenti.
Centralina Idraulica (HPU):L'unità centrale contenente serbatoi, pompe, filtri e refrigeratori.
Cilindri idraulici:Utilizzato per:
Propulsione (martinetti di trazione)
Regolazione del telaio di sollevamento
Sollevamento e livellamento delle gambe
Morsetti e serrature funzionanti
Valvole di controllo e collettori:Dirigere il flusso del fluido idraulico ai vari attuatori.
Tubi e tubazioni:Linee ad alta-pressione che trasportano il fluido idraulico.
6. Sistema elettrico e di controllo
Il "sistema nervoso" che coordina tutte le operazioni.
Cabina di controllo principale:Una postazione dell'operatore chiusa con joystick, interruttori e schermi, solitamente posizionata per una visibilità ottimale.
Controllore logico programmabile (PLC):Il computer che automatizza le sequenze, monitora i sensori e garantisce gli interblocchi di sicurezza.
Azionamenti di frequenza:Per un controllo regolare dei motori di paranchi e carrelli.
Sensori:
Celle di carico:Per misurare il peso del segmento sollevato e del contrappeso.
Interruttori di limite:Per evitare-corsa eccessiva delle parti mobili.
Inclinometri:Per monitorare il livello dell'intera macchina.
Sistemi di posizionamento laser:Per un allineamento preciso dei segmenti.
Distribuzione dell'energia:Trasformatori, interruttori automatici e cavi per fornire elettricità a tutti i motori e sistemi.
7. Sistemi Ausiliari e di Sicurezza
Ancoraggio e rinforzo:Tiranti temporanei e tiranti di rinforzo per proteggere la macchina dai carichi del vento e sismici.
Cancelli e passaggi pedonali di sicurezza:Per l'accesso e la manutenzione del personale.
Illuminazione:Per operazioni notturne.
Sistemi di arresto di emergenza:Sistemi ridondanti e cablati-per interrompere immediatamente tutte le funzioni della macchina.
Tempesta-Attenua:Disposizioni per la messa in sicurezza della macchina in caso di maltempo.
Come i componenti lavorano insieme in un ciclo tipico:
Posizionamento:La macchina è ancorata sul molo. La gamba posteriore è bloccata saldamente sul piatto, con il contrappeso completamente innestato.
Sollevamento:Un segmento da 150 tonnellate viene consegnato tramite rimorchio. I paranchi principali, sui loro carrelli, si mettono in posizione, abbassano il telaio di sollevamento e prelevano il segmento.
Trasporti:I carrelli trasportano il segmento lungo le travi principali fino alla posizione di installazione nella parte anteriore della macchina.
Posizionamento e resinatura:I paranchi e il telaio di sollevamento regolano con precisione la posizione del segmento. La resina epossidica viene applicata sulla faccia di accoppiamento.
Post-tensionamento temporaneo:I cavi d'acciaio vengono infilati e tesi per mantenere il nuovo segmento attaccato a quelli precedenti.
Lancio (camminando):Una volta costruita una campata completa, la macchina viene rilasciata. Il sistema di propulsione (martinetti idraulici) si attiva e l'intera macchina da 150-tonnellate di capacità, insieme al suo massiccio contrappeso, "cammina" in avanti sull'impalcato del ponte appena costruito per posizionarsi per la campata successiva.

Schizzo


Vantaggi
Vantaggi principali di un BEM per contrappesi da 150 tonnellate
1. Stabilità e sicurezza senza pari per carichi pesanti
Questo è il vantaggio più significativo. La capacità di 150 tonnellate indica che è costruito per segmenti grandi e pesanti.
Costruzione a sbalzo bilanciata:La macchina utilizza il contrappeso per bilanciare il segmento sollevato sul lato opposto del molo. Ciò crea un carico stabile e simmetrico sulla testa del molo, impedendo il ribaltamento della struttura durante la costruzione. Questo è molto più sicuro che utilizzare una gru senza supporto per sollevamenti così precisi e pesanti.
Rischio ridotto di ribaltamento:Il preciso meccanismo di controbilanciamento garantisce che il baricentro rimanga sopra il molo, riducendo drasticamente il rischio di guasti alla macchina o strutturali, soprattutto in condizioni meteorologiche difficili come venti forti.
2. Elevata efficienza e velocità di costruzione
Per viadotti lunghi e ripetitivi, una BEM non ha eguali in termini di velocità.
Tempo di ciclo:Una BEM ben-con equipaggio può posizionare un segmento da 150 tonnellate ogni 20-45 minuti. Ciò consente la costruzione di un'intera campata del ponte (comprendente più segmenti) nel giro di pochi giorni, non di settimane.
Flusso di lavoro continuo:La macchina crea una "fabbrica in movimento" lungo l'allineamento del ponte. Una volta completata una campata, la macchina si lancia in avanti verso il molo successivo, consentendo un processo di costruzione continuo e ininterrotto.
3. Capacità di superare terreni impegnativi
Si tratta di un punto di svolta-per i progetti in luoghi difficili.
Distanza dagli ostacoli:Il BEM opera interamente dall'impalcato e dai pilastri, consentendogli di attraversare facilmente strade, ferrovie, fiumi, valli e terreno instabile esistenti senza la necessità di costosi e distruttivi sistemi di supporto a terra-(falsework).
Impronta al suolo minima:Poiché la maggior parte delle operazioni sono in quota, il disagio per l'ambiente e il traffico sottostante è minimo. Ciò è fondamentale nelle aree ecologicamente sensibili o nei corridoi urbani densamente popolati.
4. Precisione e controllo qualità eccezionali
Posizionamento guidato:I segmenti vengono sollevati e posizionati con estrema precisione utilizzando martinetti idraulici e sistemi di allineamento guidato. Ciò garantisce un adattamento perfetto tra i segmenti, che è fondamentale per l'integrità strutturale dei giunti incollati con resina epossidica-e per l'eventuale post-tensionamento.
Risultati coerenti:Il processo ripetitivo e controllato dalla macchina- porta a un prodotto finale uniforme e di altissima qualità-con un profilo stradale uniforme.
5. Vantaggi economici su-progetti su larga scala
Anche se l'investimento iniziale è elevato, i vantaggi economici a lungo termine- sono sostanziali.
Costi di manodopera ridotti:Il processo è altamente meccanizzato e richiede un personale più piccolo rispetto ai metodi tradizionali.
Costi inferiori per i falsi lavori:L'eliminazione della necessità di costruire e smantellare massicci supporti temporanei per ciascuna campata si traduce in enormi risparmi in materiali, manodopera e tempo.
Completamento del progetto più rapido:L’elevata velocità di costruzione porta ad una consegna anticipata del progetto, che si traduce in costi di finanziamento inferiori e in una generazione più rapida di entrate da pedaggio o di utilizzo pubblico.
6. Maggiore sicurezza dei lavoratori
Ambiente controllato:I lavoratori operano dalla piattaforma stabile del ponte precedentemente costruito e all'interno della struttura della BEM, riducendo i rischi associati al lavoro in quota.
Processo sistematico:Il processo di sollevamento ripetitivo e ingegnerizzato riduce al minimo le decisioni ad-hoc e i rischi associati alle operazioni della gru e al posizionamento manuale.
7. Adattabilità e personalizzazione
Una BEM da 150-tonnellate non è una macchina-taglia-adatta a tutti. Può essere personalizzato per esigenze specifiche del progetto:
Lunghezza e geometria della campata:Può essere configurato per diverse lunghezze di campata e può gestire allineamenti di ponti sia diritti che curvi.
Avvio della configurazione del gantry:Può essere una macchina monotrave o bitrave-, scelta in base alla larghezza del ponte e al peso del segmento.

Applicazione
L'applicazione principale: costruzione a sbalzo bilanciata
Questa è l'applicazione principale e più impegnativa per un BEM con un contrappeso significativo, pari a 150 tonnellate.
1. Il processo:
Impostare:Il BEM è assemblato sulla sommità del pilastro di un ponte. La sua trave principale attraversa il molo, con un paranco di sollevamento su ciascuna estremità.
Attivazione del contrappeso:Il contrappeso da 150-tonnellate è posizionato sul lato "posteriore" o "completato" del ponte (il lato in cui i segmenti sono già posizionati e incollati/post-tensionati insieme con resina epossidica-).
Posizionamento del segmento:Il paranco sul lato "anteriore" (lato cantiere) solleva un nuovo concio prefabbricato in calcestruzzo da un veicolo di trasporto a terra o da una chiatta su un fiume.
Legge di bilanciamento:
Il nuovo segmento anteriore crea un enorme momento ribaltante, cercando di ribaltare in avanti l'intera macchina.
ILContrappeso da 150 tonnellatesulla parte posteriore crea un momento stabilizzante uguale e contrario, evitando il ribaltamento della macchina.
Progressione:Dopo che un segmento è stato incollato e sollecitato temporaneamente, la macchina "cammina" leggermente in avanti per prepararsi al segmento successivo. Questo processo continua simmetricamente su entrambi i lati del pilastro fino a quando i due cantilever dei pilastri adiacenti si incontrano al centro della campata.

Procedura di produzione
Procedura di produzione: macchina per la costruzione di ponti con contrappeso da 150 tonnellate
1. Fase di definizione e pianificazione del progetto
Analisi dei requisiti del cliente:Revisione dettagliata delle specifiche tecniche, tra cui lunghezza della campata, capacità di sollevamento massima (150 tonnellate), curvatura del ponte, ambiente di lavoro e standard di sicurezza applicabili.
Progettazione e ingegneria:
Progettazione concettuale e dettagliata:Creazione di modelli 3D e analisi agli elementi finiti (FEA) per tutti i componenti principali (travi principali, supporti, carrello di sollevamento, telaio contrappesi) per garantire l'integrità strutturale a pieno carico.
Progettazione meccanica:Progettazione del sistema di lancio (muso, cilindri di propulsione), argani di sollevamento, sistema di azionamento del carrello e meccanismo di contrappeso.
Progettazione del sistema elettrico e di controllo:Progettazione della distribuzione dell'energia, degli azionamenti dei motori, del sistema di controllo-basato su PLC e degli interblocchi di sicurezza (finecorsa, sensori di carico, anemometri).
Pianificazione degli approvvigionamenti:Identificazione e approvvigionamento di materie prime (lamiere di acciaio ad alta resistenza, profili), componenti acquistati (cilindri idraulici, motori, argani, quadri elettrici) e servizi in outsourcing (lavorazioni meccaniche su larga scala, trattamenti termici).
2. Approvvigionamento e ispezione dei materiali
Approvvigionamento delle materie prime:Approvvigionamento di materiali primari, principalmente Q345B, Q460C o piastre e sezioni in acciaio ad alto{2}}resistenza ad alto snervamento equivalenti.
Ispezione in entrata (IQC):
Verifica dei certificati dei materiali (Mill Test Certificates - MTC).
Test ad ultrasuoni (UT) di piastre di acciaio critiche per rilevare difetti interni.
Controlli dimensionali e visivi.
3. Fabbricazione dei componenti principali
Questa è la fase di produzione principale, condotta in un'officina-di fabbricazione pesante.
A. Travi scatolari principali (travi primarie):
Taglio:Taglio plasma/ossitaglio CNC-combustibile di piastre di acciaio nelle dimensioni richieste.
Preparazione dei bordi:Smussatura dei bordi per saldatura.
Fabbricazione della linea di pannelli:Assemblaggio e saldatura ad arco sommerso (SAW) di piastre d'anima e flangia per formare sotto-sezioni.
Assemblea di sezione:Assemblaggio di sotto-sezioni nella trave scatolare completa utilizzando maschere e dispositivi di grandi dimensioni per controllare la geometria e la curvatura.
Saldatura:Ampio utilizzo di SAW e saldatura manuale (SMAW/FCAW) da parte di saldatori certificati. Tutte le saldature critiche sono a-penetrazione completa.
Alleviare lo stress:Trattamento termico post-saldatura (PWHT) dell'intera trave in una grande fornace per alleviare le tensioni residue.
B. Gambe e torri di supporto:
Fabbricato in modo simile alle travi principali, con particolare attenzione ai punti di connessione e alle piastre di base. La lavorazione ad alta-precisione viene eseguita sulle superfici di accoppiamento.
C. Carrello di sollevamento:
Realizzazione del telaio del carrello.
Assemblaggio di componenti: argani, funi metalliche, pulegge e sistema di azionamento (motori, riduttori, ruote).
D. Sistema di contrappeso:
Realizzazione del vassoio o del telaio del contrappeso.
Approvvigionamento dei blocchi di contrappeso effettivi (spesso cemento o acciaio).
4. Lavorazione e finitura
Lavorazione di precisione:Lavorazione CNC di interfacce critiche:
Fori per perni di collegamento sulle travi principali e sulle gambe.
Superfici di montaggio su binario per il carrello.
Superfici di montaggio dei cuscinetti.
Trattamento superficiale:
Sabbiatura:Sabbiatura/granigliatura di tutti i componenti secondo lo standard Sa 2.5 per rimuovere scaglie di laminazione e ruggine.
Pittura:Applicazione di un primer, uno strato intermedio e uno strato superiore durevole (ad esempio, poliuretano) come da specifica. Lo spessore della vernice viene misurato e registrato.
5. Sotto-assemblea e pre-assemblea
I componenti sono assemblati in moduli più grandi e gestibili.
Assemblaggio del carrello con i suoi argani e azionamenti.
Montaggio delle gambe di sostegno con relativi martinetti idraulici di livellamento.
Assemblaggio di sezioni della trave principale se progettata in segmenti.
Test di accettazione in fabbrica (FAT) dei sottosistemi-:Test funzionale dei singoli sistemi come argani, movimento del carrello e sistema di propulsione idraulica prima dell'assemblaggio finale.
6. Assemblaggio finale (in fabbrica o in sede)
A causa delle enormi dimensioni della macchina, l'assemblaggio finale viene spesso effettuato presso l'ampio piazzale esterno del produttore o, più comunemente, presso il luogo del progetto.
Erezione su supporti:Le gambe di supporto vengono erette su una fondazione simulata o reale.
Costruzione della trave principale:Le travi scatolari principali vengono sollevate in posizione e collegate alle gambe di supporto mediante perni di grandi dimensioni.
Installazione del carrello:Il carrello di sollevamento viene posizionato sui binari della trave principale.
Installazione del contrappeso:I blocchi di contrappeso sono posizionati con cura sul retro della macchina.
Integrazione elettrica e idraulica:Tutti i cavi elettrici e i tubi idraulici sono instradati e collegati. La cabina di controllo è installata.
7. Messa in servizio, test e prove di carico
Questa è la fase più critica per garantire sicurezza e prestazioni. In genere viene assistito dal cliente e da ispettori-di terze parti.
A. Controlli pre-funzionali:
Ispezione visiva di tutte le strutture e collegamenti.
Verifica delle coppie di serraggio dei bulloni e delle installazioni dei perni.
B. Test funzionali (senza carico):
Testare tutti i movimenti: corsa del carrello, sollevamento/abbassamento del verricello, propulsione della macchina (varo).
Verificare il buon funzionamento e il corretto funzionamento dei finecorsa.
C. Prova di carico statico:
La macchina è posizionata nello scenario di caricamento-peggiore.
In genere viene applicato il carico di prova125% del carico di lavoro sicuro (SWL). Per una macchina da 150 tonnellate, ciò significa un carico di prova di187,5 tonnellate.
Il carico viene sospeso per un periodo specificato (ad esempio, 10-30 minuti).
Le misurazioni vengono effettuate per la deflessione della trave principale. La deflessione deve rientrare nei limiti elastici calcolati.
Dopo il test viene eseguita un'ispezione visiva e NDT approfondita di tutte le saldature e le connessioni.
D. Prova di carico dinamico:
Un carico di prova (solitamente il 110% del SWL, ovvero 165 tonnellate) viene sollevato e spostato lungo l'intera corsa del carrello per simulare le forze dinamiche.
E. Test del sistema di emergenza:
Prova dei pulsanti di arresto di emergenza.
Test del sistema di protezione da sovraccarico.
Test dei sistemi di alimentazione di backup (se presenti).
8. Smontaggio, imballaggio e spedizione
Dopo aver superato con successo i test, la macchina viene sistematicamente smontata in moduli trasportabili.
Tutti i componenti sono accuratamente imballati e protetti dalla corrosione e dai danni durante il trasporto.
I punti di sollevamento e le marcature sono chiaramente identificati.
Vengono preparati i documenti di spedizione, le liste di imballaggio e un manuale di montaggio dettagliato.
9. Costruzione e messa in servizio del sito (da parte del team cliente/fornitore)
La macchina viene ri-montata sul sito del progetto finale da un equipaggio addestrato, seguendo i manuali forniti.
Spesso vengono eseguiti una messa in servizio finale e un test di carico in loco per verificare l'integrità del riassemblaggio prima che la macchina venga messa in servizio.
10. Documentazione e consegna
Disegni finali "As-Built".
Relazioni di calcolo dettagliate e FEA.
Certificati dei materiali e specifiche/registrazioni delle procedure di saldatura (WPS).
Rapporti NDT.
Caricare il rapporto di prova e il certificato.
Manuali di uso e manutenzione.
Elenco pezzi di ricambio.
Questa procedura garantisce che la macchina per la costruzione di ponti con contrappeso da 150 tonnellate sia prodotta secondo i più elevati standard di qualità e sicurezza, pronta per un servizio affidabile nella costruzione di infrastrutture critiche.


Vista dell'officina
L'azienda ha installato una piattaforma di gestione intelligente delle apparecchiature e ha installato 310 set (set) di robot di movimentazione e saldatura. Dopo il completamento del piano, ci saranno più di 500 set (set) e il tasso di messa in rete delle apparecchiature raggiungerà il 95%. 32 linee di saldatura sono state messe in uso, è prevista l'installazione di 50 e il tasso di automazione dell'intera linea di prodotti ha raggiunto l'85%.


Etichetta sexy: Macchina per la costruzione di ponti con contrappesi da 150 tonnellate, Cina Produttori di macchine per la costruzione di ponti con contrappesi da 150 tonnellate, fornitori, fabbrica
Un paio di
Macchina lancia ponte a contrappesoIL prossimo Articolo
Macchina per la costruzione di ponti con contrappesi da 120 tonnellatePotrebbe piacerti anche


Invia la tua richiesta