

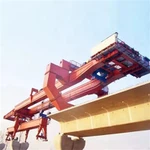






Macchina lanciaponti da 150 tonnellate
A Macchina per lanciare ponti da 150 tonnellatesi riferisce a un pezzo importante di attrezzatura pesante utilizzata per erigere segmenti di ponte prefabbricati (travi, travi a scatola, ecc.) nella loro posizione finale su pilastri e spalle.

Funzione fondamentale
Lo scopo principale di un lanciatore di ponti da 150 tonnellate è quello disollevare, trasportare e posizionare con precisionecomponenti di ponti prefabbricati pesanti in cemento o acciaio, in genere del peso fino a 150 tonnellate (tonnellate metriche, ~ 165 tonnellate USA), durante la costruzione di viadotti, cavalcavia e ponti autostradali.
Parametri di progettazione chiave e specifiche prestazionali
| Parametro | Specifica |
|---|---|
| Capacità di sollevamento (per trave) | 120 tonnellate metriche |
| Portata massima (da pilastro a pilastro) | 50 metri (Tipico), personalizzabile fino a 60m |
| Raggio minimo della curva | 2.000 metri (può essere progettato per raggi più stretti) |
| Grado massimo supportato | ±4% |
| Paranchi di sollevamento | 2 paranchi principali (tipicamente con capacità di 120 tonnellate ciascuno) |
| Velocità di sollevamento del paranco | 0-5 m/min (controllo della velocità variabile) |
| Velocità di traslazione del carrello | 0-10 m/min (controllo della velocità variabile) |
| Velocità di lancio del raggio principale | 0-5 m/min (controllo della velocità variabile) |
| Velocità di autopropulsione-della macchina | 0-5 m/min (controllo della velocità variabile) |
| Sistema di controllo | PLC centralizzato con controllo di frequenza per tutti i movimenti. Funzionamento tramite telecomando. |
| Alimentazione elettrica | 380 V / 50 Hz / Trifase (o secondo i requisiti del progetto) |

Immagini e componenti
1. Struttura principale in acciaio strutturale (le "ossa e i muscoli")
Questa è la struttura portante principale-che gestisce direttamente i segmenti da 150 tonnellate.
Portale principale/struttura del portale:La struttura primaria a traliccio o trave scatolare in acciaio che copre la larghezza dell'impalcato del ponte e spesso parte della campata costruita. Fornisce il percorso di spostamento del carrello di sollevamento e supporta tutti gli altri componenti.
Supporto anteriore (supporto per naso o cantilever):Si estende sul molo dove verrà posizionato il segmento successivo. Spesso include gambe regolabili per allinearsi al nuovo molo.
Supporto posteriore (supporto principale):Ancora il portale sull'impalcato già costruito o sul molo precedente. Distribuisce il peso della macchina e le forze di reazione.
Trave di sollevamento/trave spalmatrice:Una trave robusta, spesso regolabile, che si collega ai punti di sollevamento del segmento tramite aste o cavi. Garantisce che il segmento venga sollevato in modo uniforme e senza stress eccessivo.
Carrello (carrello di spostamento):L'unità mobile che scorre lungo i binari del portale principale. Ospita gli argani o cilindri idraulici per il sollevamento verticale e lo spostamento orizzontale del segmento.
Soggiorno temporaneo/Torri di paterazzo (se applicabile):Per il varo bilanciato a sbalzo o per il varo su lunghe campate, queste torri temporanee forniscono ulteriore stabilità e resistenza al momento.
2. Sistemi di azionamento idraulici e meccanici (i "muscoli e tendini")
Questi sistemi forniscono la forza e il movimento precisi per tutte le operazioni.
Sollevamento Martinetti/Cilindri Idraulici:Cilindri idraulici sincronizzati ad alta-capacità (di solito almeno due, spesso quattro) montati sul carrello. Forniscono la forza di sollevamento verticale (150+ tonnellate).
Jack di regolazione del segmento:Martinetti idraulici più piccoli, multi-direzionali (spesso a 3 o 4- assi) montati sulla trave di sollevamento o sul carrello. Consentono di regolare con precisione la posizione del segmento in tutte le direzioni (verticale, laterale, longitudinale e di rotazione) prima del collegamento permanente.
Sistema di propulsione a portale:
Martinetti idraulici di propulsione:Cilindri push-tira che "camminano" in avanti lungo l'intera struttura del portale fino alla posizione di lavoro successiva dopo il posizionamento di un segmento.
Dispositivi di bloccaggio:Morsetti idraulici che afferrano l'impalcato del ponte o il molo per fornire un punto di reazione per i martinetti di propulsione.
Sistema dell'argano:In alcuni progetti, per il sollevamento vengono utilizzati argani elettrici o idraulici con funi metalliche ad alta resistenza invece dei cilindri idraulici diretti.
Centralina Idraulica (HPU):Il cuore del sistema idraulico, costituito da pompe, serbatoi, valvole, filtri e sistemi di raffreddamento azionati da motore diesel o elettrico-. Genera e regola il flusso del fluido idraulico ad alta-pressione.
3. Sistemi di controllo e monitoraggio (il "cervello e nervi")
Garantisce precisione, sincronizzazione e sicurezza.
Principale controllore logico programmabile (PLC):Il computer centrale che automatizza e sequenzia tutti i movimenti (sollevamento, spostamento del carrello, lancio del portale).
Sistema di controllo della sincronizzazione:Fondamentale per il sollevamento. Garantisce che tutti i martinetti di sollevamento si muovano all'unisono per mantenere il segmento a livello, prevenendo pericolose inclinazioni o sollecitazioni eccessive. Ciò avviene spesso tramite sensori laser o encoder con circuiti di feedback al PLC.
Cabina di controllo dell'operatore/telecomando:Una cabina protetta sul portale o una postazione di controllo remoto wireless da cui l'operatore supervisiona tutte le operazioni.
Sensori di monitoraggio e sicurezza:
Celle di carico:Installato nel sistema di sollevamento per misurare e visualizzare il carico effettivo su ciascun martinetto (prevenendo il sovraccarico).
Inclinometri:Monitorare il livello del segmento e del portale stesso.
Interruttori di finecorsa ed encoder di posizione:Fornire dati di posizionamento precisi per tutte le parti mobili.
Anemometro:Misura la velocità del vento; le operazioni vengono interrotte se i limiti vengono superati per motivi di sicurezza.
4. Sistemi ausiliari e di supporto ("Sistema di supporto")
Impianto Elettrico:Generatori, quadri di distribuzione, avvolgicavi e illuminazione per il lavoro notturno.
Sistemi di sicurezza:Ringhiere, scale di accesso, piattaforme, pulsanti di arresto di emergenza e sistemi di protezione anticaduta per il personale.
Sistema di applicazione epossidica (per ponti segmentati):Un sistema dosato per applicare lo strato di resina epossidica tra i segmenti match-colati prima dell'unione.
Attrezzatura temporanea di post-tensionamento:Martinetti e pompe di tensionamento per l'applicazione di barre o tendini temporanei per mantenere i segmenti in posizione durante la fase di lancio fino a quando i tendini permanenti non vengono sollecitati.
Obiettivi di rilevamento e allineamento:Punti di montaggio per prismi o target utilizzati dai topografi con stazioni totali per ottenere la precisa geometria finale del ponte.

Schizzo


Vantaggi
Ecco i principali vantaggi di una macchina lanciaponti da 150 tonnellate:
1. Efficienza e velocità
Tempo di ciclo rapido:Può installare uno o più segmenti di ponte (travi, travi scatolari, travi a U-) in poche ore, accelerando notevolmente i tempi del progetto.
Funzionamento continuo:I processi di lancio, sollevamento, posizionamento e abbassamento sono semi- o completamente-automatizzati, riducendo al minimo i tempi di inattività.
Fronti di lavoro paralleli:Mentre il lanciatore lavora sul montaggio della sovrastruttura, gli altri equipaggi possono lavorare contemporaneamente sulla sottostruttura (pilastri, spalle) e sulle attività a livello del suolo-.
2. Sicurezza
Riduzione del lavoro-ad alto rischio:Riduce al minimo la necessità per i lavoratori di svolgere compiti a grandi altezze o in posizioni precarie sotto carichi sospesi.
Ambiente controllato:La maggior parte delle operazioni vengono eseguite dalla piattaforma sicura del launcher stesso o tramite controllo remoto.
Meno dipendenza dalla gru:Riduce i rischi associati alle grandi gru mobili che operano su terreni instabili o congestionati.
3. Precisione e qualità
Posizionamento accurato:I sistemi idraulici con guida controllata dal computer-consentono il posizionamento-preciso al millimetro di travi pesanti.
Risultati coerenti:La macchina esegue compiti ripetitivi con parametri identici, garantendo l'uniformità nella struttura eretta.
Errore umano ridotto al minimo:I processi automatizzati riducono potenziali errori di allineamento e posizionamento.
4. Versatilità e adattabilità
Gestisce vari tipi di travi:In genere può lanciare travi a I-, travi a U-e travi in acciaio in calcestruzzo precompresso (PSC) fino alla sua capacità di 150 tonnellate.
Si adatta alla geometria:I moderni lanciatori possono gestire curve, pendenze e allineamenti complessi comuni nelle moderne autostrade e ferrovie.
Diversi metodi di costruzione:Può essere utilizzato per il montaggio di campate-per-campate, per l'assemblaggio bilanciato di cantilever (con modifiche) e anche per il lancio di portali di lancio per il lancio incrementale.
5. Vantaggi economici
Costi di manodopera inferiori:Richiede un equipaggio più piccolo e specializzato rispetto ai metodi tradizionali che coinvolgono più gru e squadre di terra.
Flotta a noleggio ridotta:Elimina la necessità di una flotta di gru mobili di grande-capacità e i relativi costi di trasporto, installazione e funzionamento.
Completamento del progetto più rapido:Porta ad un'apertura anticipata e ad un ritorno sull'investimento, che spesso supera gli elevati costi iniziali o di noleggio della macchina.
Ottimizzazione dei materiali:Consente l'uso di campate prefabbricate più lunghe e pesanti, che possono essere più economiche.
6. Accessibilità del sito e disturbi minimi al suolo
Funziona dal mazzo completato:Il lanciatore si costruisce davanti a sé, richiedendo solo un accesso minimo al suolo per la consegna del raggio. Questo è unvantaggio enormesu terreni impegnativi:
Sopra valli/fiumi:Non sono necessari enormi supporti per gru a terra-o cavalletti temporanei.
Rispetto all'infrastruttura esistente:Può lanciare ponti su strade trafficate, ferrovie o ecosistemi sensibili con il minimo disagio sottostante.
In siti morbidi o confinati:Evita la necessità di un'estesa preparazione del terreno per le gru pesanti.
7. Impatto ambientale ridotto
Ingombro ridotto del cantiere:Concentra l'attività lungo l'allineamento del ponte.
Meno disturbi del terreno:Riduce al minimo la compattazione del suolo, l'eliminazione della vegetazione e il disturbo dell'habitat sotto il ponte.
Minore inquinamento acustico e da polvererispetto ai metodi che richiedono impianti e macchinari estesi-a terra.

Applicazione
Considerazioni critiche per l'applicazione
Geometria del ponte:Più adatto perprofondità costantesovrastrutture ecurve diritte o a raggio costante. Curve strette e profondità variabili sono molto impegnative.
Allineamento e profilo:Richiede un'ingegneria precisa per controllare le deflessioni e le sollecitazioni durante il lancio. UNnaso di lancioè cruciale.
Struttura della reazione:La spalla da cui avviene il lancio deve essere progettata per resistere alle massicce forze di spinta orizzontali (centinaia di tonnellate).
Supporti/pilastri temporanei:Potrebbe essere necessario rafforzare temporaneamente i moli per gestire le forze di lancio, che differiscono dai carichi di servizio finali.
Gestione del peso e dell'attrito:La capacità di 150-tonnellate deve tenere conto del peso totale della struttura lanciata e dell'attrito sulle superfici scorrevoli. Vengono utilizzati lubrificanti di lancio speciali (ad esempio, interfacce PTFE-acciaio inossidabile).
Ingegneria ed equipaggio esperti:Richiede una pianificazione altamente specializzata,-monitoraggio in tempo reale e un personale esperto.
Conclusione
L'applicazione dell'aMacchina lanciaponti da 150 tonnellateè una sofisticata soluzione ingegneristica percostruendo in modo efficiente, sicuro e preciso ponti-di media campatain ambienti difficili. Il suo valore è massimo nei progetti in cui ridurre al minimo i disagi sotto il ponte-sia per il traffico, l'ecologia o la comunità-è una preoccupazione primaria e dove la geometria del ponte consente il metodo di lancio incrementale. Trasforma un'importante sfida di ingegneria civile in un processo controllato, simile a quello di una fabbrica.

Procedura di produzione
Progetto: Produzione di una macchina lanciaponti da 150 tonnellate
1. Fase di definizione e progettazione
Analisi dei requisiti del cliente:Conferma i parametri chiave: lunghezza massima della campata, peso della trave (150 tonnellate), tipo di trave (calcestruzzo pre-, trave in acciaio), raggio della curva, pendenza del ponte, ambiente di lavoro (vento, condizioni sismiche).
Progettazione concettuale e dettagliata:
Progettazione strutturale:Analisi agli elementi finiti (FEA) delle travi principali, supporti anteriori/posteriori (gambe), carrello di sollevamento e punti di connessione per sollecitazione, deflessione e stabilità.
Progettazione meccanica:Progettazione di sistemi di sollevamento (argani, paranchi), sistemi di propulsione (cingoli idraulici o elettrici), sistemi idraulici e dispositivi di sicurezza.
Progettazione del sistema elettrico e di controllo:Progettazione di sistemi di controllo basati su PLC-, convertitori di frequenza per motori, sensori (posizione, carico, inclinazione) e interfaccia cabina operatore.
Revisione e approvazione del progetto:Tutti i progetti vengono esaminati da ingegneri interni e di clienti/terze-parti. Vengono rilasciati i disegni di produzione finali e la distinta base (BOM).
2. Fase di approvvigionamento e preparazione dei materiali
Principali appalti di acciaio:Acquisto di piastre in acciaio strutturale di alta-qualità (Q345B o equivalente), profili (travi a I-travi, canali) e tubi in acciaio per la struttura principale.
Approvvigionamento di componenti chiave:Componenti specializzati di origine:
Cilindri idraulici (per sollevamento/sterzo)
Motori idraulici o elettrici a coppia elevata-
Riduttori
Argani e funi metalliche
PLC, sensori, quadri elettrici
Cingoli o ruote (se richiesti)
Preparazione del materiale:Le piastre di acciaio vengono tagliate su misura utilizzando macchine per taglio plasma/ossitaglio CNC-. Tutte le parti sono contrassegnate con codici identificativi.
3. Fase di fabbricazione e lavorazione
Fabbricazione della trave principale:Le travi a doppia scatola o travi reticolari sono fabbricate in sezioni.
Sotto-assemblaggio di piastre d'anima e flangia.
Saldatura completa in maschere dedicate per controllare la distorsione.
Test non-distruttivi (NDT): test a ultrasuoni (UT) o test radiografici (RT) su saldature critiche.
Sabbiatura e verniciatura primer.
Fabbricazione della gamba di supporto:Realizzazione delle gambe anteriori e posteriori con meccanismi di regolazione verticale. Integrazione di sistemi idraulici di salita/perni.
Fabbricazione del carrello di sollevamento:Costruzione del telaio carrellato di traslazione che scorre sulla trave principale. Punti di integrazione per argani/pulegge.
Lavorazione di parti critiche:Lavorazione di precisione dei fori dei perni di connessione, delle superfici di accoppiamento per i cuscinetti e delle interfacce di montaggio degli ingranaggi per garantire la precisione dimensionale.
4. Fase di assemblaggio e integrazione (in fabbrica)
Pre-assemblaggio (per fase-):
Assembla le travi principali sui supporti per verificare l'allineamento e l'adattamento-.
Assemblare le gambe di supporto con i relativi cilindri idraulici.
Montare i cingolati o i sistemi di propulsione.
Assemblare il carrello di sollevamento e installare argani, funi metalliche e pulegge.
Integrazione del sistema idraulico:Installare la centralina idraulica (HPU), i banchi valvole, le tubazioni e i cilindri. Effettuare test di pressione per individuare eventuali perdite.
Integrazione del sistema elettrico:Installare armadi elettrici, collegare tutti i motori, i sensori e i controlli alla cabina dell'operatore. La gestione dei cavi è fondamentale.
Pittura:Applica sistemi di verniciatura finali-resistenti alla corrosione nei colori specificati.
5. Test di accettazione in fabbrica (FAT)
Ispezione visiva e dimensionale:Verificare l'assemblaggio rispetto ai disegni.
Test funzionali (senza carico):
Sistema di propulsione: spostare l'intero portale in avanti/indietro.
Carrello di sollevamento: traslazione lungo la trave.
Funzionamento della gamba di supporto: sollevare/abbassare e simulare il bloccaggio.
Tutti i finecorsa e gli arresti di emergenza.
Test di carico (critico):
Prova di carico statico:Sollevare un peso di prova equivalente a110-125% della capacità nominale (165-187,5 Tonnellate). Mantieni la posizione per un periodo prolungato. Misurare la deflessione della trave e verificare la deformazione permanente.
Prova di carico dinamico:Sollevare e spostare il peso di prova (~100-130% del carico nominale) per simulare le sollecitazioni operative.
Test del sistema di sicurezza:Testa la protezione da sovraccarico, i sistemi anti-collisione e le procedure di discesa di emergenza.
Recensione del cliente:Il cliente è testimone del FAT e autorizza lo smontaggio per la spedizione.
6. Smontaggio, imballaggio e spedizione
La macchina viene sistematicamente smontata in moduli trasportabili (segmenti di trave, gambe, carrello, ecc.).
Tutti i componenti sono imballati con cura, con le parti sensibili (idrauliche, elettriche) protette dall'umidità e dagli urti.
I componenti sono contrassegnati per una facile identificazione. Viene creata una lista di imballaggio dettagliata.
Trasportato al cantiere del ponte del cliente tramite camion/vagoni pesanti-.
7. Montaggio e messa in servizio in loco
Preparazione del sito:Preparazione della fondazione per il montaggio (se richiesto).
Erezione:Utilizzando le gru mobili, la macchina viene ri-assemblata sulla spalla o sull'impalcato del ponte in base ai disegni di montaggio.
Messa in servizio del sito e test di carico:Ri-controlla tutte le funzioni. Spesso, una finaleprova di carico del sitoviene eseguita utilizzando le travi del ponte reale o pesi calibrati per verificare le prestazioni in condizioni reali.
Formazione degli operatori:Formazione completa per l'equipaggio del cliente su funzionamento, controlli giornalieri, manutenzione e risoluzione dei problemi.
8. Garanzia di qualità e sicurezza (completamente)
Conformità agli standard:La progettazione e la fabbricazione seguono gli standard pertinenti (ad esempio, EN 13001, FEM, GB, ASME, specifiche del cliente).
Documentazione:Vengono forniti disegni as-costruiti, manuali, report FAT, certificati di test di carico e certificazioni dei materiali.
Gestione del rischio:Identificazione e mitigazione del pericolo in ogni fase.


Vista dell'officina
L'azienda ha installato una piattaforma di gestione intelligente delle apparecchiature e ha installato 310 set (set) di robot di movimentazione e saldatura. Dopo il completamento del piano, ci saranno più di 500 set (set) e il tasso di messa in rete delle apparecchiature raggiungerà il 95%. 32 linee di saldatura sono state messe in uso, è prevista l'installazione di 50 e il tasso di automazione dell'intera linea di prodotti ha raggiunto l'85%.


Etichetta sexy: Macchina per lance a ponte da 150 tonnellate, Cina Produttori, fornitori, fabbrica di macchine per lance a ponte da 150 tonnellate
Un paio di
Macchina lanciaponti da 180 tonnellateIL prossimo Articolo
Macchina per lancio di ponti con contrappesi da 120 tonnellatePotrebbe piacerti anche


Invia la tua richiesta